
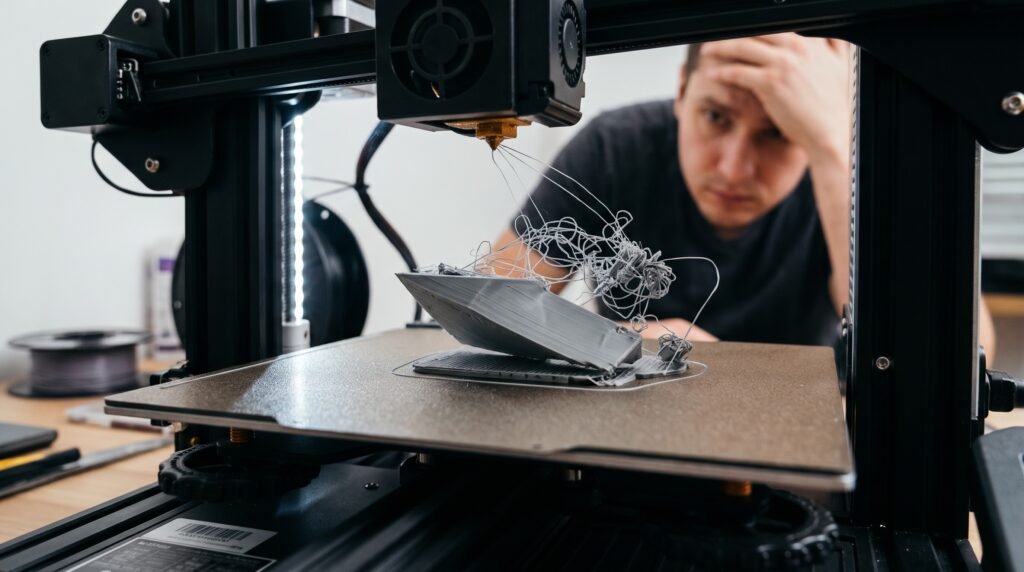
Kai 3D spausdinys neprilimpa prie stalo, dažniausiai problema išryškėja per pirmąsias minutes: plastiko gija velkasi paskui antgalį, pirmojo sluoksnio linijos nesusijungia arba detalė vėliau atšoka nuo plokštės. Sprendimą lengviau rasti stebint, kada tai nutinka. Jei gija nesilaiko nuo pat pradžių, tikrinkite paviršių ir pirmojo sluoksnio aukštį. Jei modelis iš pradžių laikosi, bet vėliau pakyla jo kampai, daugiau dėmesio skirkite temperatūrai, skersvėjui ir modelio formai.
1. Nešvarus arba riebaluotas spausdinimo stalas
Net iš pažiūros švari plokštė gali būti padengta pirštų riebalais ar ankstesnio spausdinimo likučiais. Tuomet plastikas sunkiau sukimba su paviršiumi, ypač jei modelio pagrindas mažas. Prieš kitą bandymą nuvalykite plokštę pagal jos gamintojo instrukciją ir stenkitės neliesti spausdinimo vietos pirštais.
Valymo priemonę rinkitės pagal konkretaus stalo dangą – lygi PEI, tekstūrinė ir kiti paviršiai gali turėti skirtingas priežiūros rekomendacijas. Pavyzdžiui, „Prusa“ savo satininės plokštės priežiūros aprašyme mini valymą izopropilo alkoholiu. Vis dėlto vien valymas problemos neišspręs, jeigu neteisingai nustatytas pirmasis sluoksnis.
2. Netinkamas atstumas tarp antgalio ir stalo
Pirmoji plastiko linija turi būti šiek tiek prispausta prie stalo, tačiau antgalis neturi braižyti paviršiaus. Jei jis per aukštai, gija gali būti apvali, gulėti atskiromis linijomis ir lengvai atsiplėšti. Jei antgalis per žemai, plastikui gali nebelikti pakankamai vietos ištekėti. Gamintojas įspėja, kad pernelyg nuleidus antgalį galima net pažeisti plokštę.
Paleiskite pirmojo sluoksnio kalibravimą, kurį numato jūsų spausdintuvas. Stebėkite, ar linijos tolygios, susijungia tarpusavyje ir nenusibraukia antgaliui grįžtant. Jei įrenginys turi automatinį stalo matavimą, patikrinkite, ar jis veikia pagal instrukciją; automatinė funkcija nepakeičia švaraus paviršiaus ir tinkamo medžiagos profilio.
3. Netinkama stalo ar antgalio temperatūra
Skirtingoms plastiko gijoms reikia skirtingų spausdinimo sąlygų. Jei sluoksniavimo programoje pasirinktas ne tas medžiagos profilis, gali būti nustatyta netinkama stalo arba antgalio temperatūra. Prieš ką nors reguliuodami patikrinkite, ar programoje pasirinkta ta pati medžiaga, kuri iš tiesų įdėta į spausdintuvą.
Naudokite gijos gamintojo siūlomą temperatūrų intervalą ir pradėkite nuo savo įrenginio profilio. Nekeiskite kelių parametrų iš karto: jei vienu metu pakelsite stalo temperatūrą, nuleisite antgalį ir pakeisite ventiliatoriaus greitį, bus sunku suprasti, kas padėjo. Geriau atlikti trumpą bandomąjį spausdinimą po kiekvieno pakeitimo.
4. Pirmasis sluoksnis spausdinamas per greitai
Jei antgalis pirmąsias linijas tiesia labai greitai, plastikas gali nespėti stabiliai prisitvirtinti. Patikrinkite, ar pasirinktas patikimas spausdinimo profilis ir ar rankiniu būdu nepadidintas pirmojo sluoksnio greitis. Taip pat apžiūrėkite, ar plastikas iš antgalio teka tolygiai: jei linija nutrūksta arba pasirodo tik protarpiais, priežastis gali būti ne vien stalo sukibimas.
Pradedantiesiems paprastai verta grįžti prie numatytojo medžiagos ir spausdintuvo profilio, o tik po to tikslinti pavienius nustatymus. Taip pašalinsite dalį nežinomųjų ir galėsite spręsti pagal matomą pirmojo sluoksnio vaizdą.
5. Kampų kilimas ir modelio forma
Kai pirmasis sluoksnis prilimpa, bet vėliau atsisluoksniuoja spausdinio kampai, problema vadinama deformavimusi (warping). Vėstantis plastikas traukiasi, todėl modelio kraštai gali kilti nuo stalo. Tam įtakos turi medžiaga, detalės forma, spausdinimo sąlygos ir temperatūros svyravimai. „Prusa“ kaip vieną iš sukibimą gerinančių priemonių rekomenduoja papildomą kraštelį aplink modelį – brim.
Sluoksniavimo programoje pridėtas brim padidina pirmojo sluoksnio sąlyčio su stalu plotą. Jis gali padėti plonoms, aukštoms ar kampus keliančioms detalėms, tačiau po spausdinimo kraštelį reikės pašalinti. Jei spausdinate medžiaga, jautria aplinkos temperatūros pokyčiams, taip pat venkite skersvėjo ir vadovaukitės tos medžiagos gamintojo rekomendacijomis.
6. Netinkamas paviršius pasirinktai medžiagai
Ne visos plastiko gijos vienodai elgiasi ant tos pačios plokštės. Kartais ieškoma būdo sustiprinti sukibimą, nors tikroji rizika yra priešinga – detalė gali prilipti per stipriai. Pavyzdžiui, „Prusa“ įspėja, kad PETG spausdinimas tiesiai ant jų lygios PEI plokštės gali ją pažeisti. Todėl prieš naudodami klijus ar keisdami stalo dangą patikrinkite būtent savo plokštės ir medžiagos suderinamumą.
Jeigu 3D spausdinys nelimpa prie stalo, pradėkite nuo paprasčiausios sekos: nuvalykite paviršių, patikrinkite medžiagos profilį, stebėkite pirmąjį sluoksnį ir tik tada keiskite temperatūrą ar pridėkite brim. Vienas pakeitimas vienu metu padės greičiau nustatyti tikrąją priežastį ir išvengti bereikalingų bandymų.
šaltiniai: „Prusa“ pirmojo sluoksnio problemų gidas, deformavimosi sprendimai, satininės plokštės priežiūra ir PETG spausdinimo rekomendacijos.