
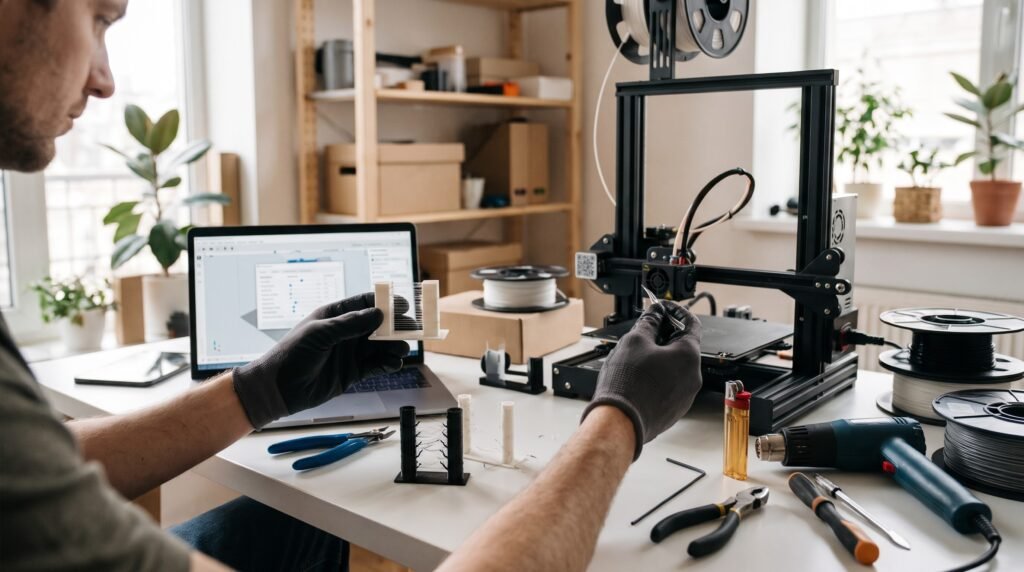
Ploni plastiko siūlai tarp atskirų modelio dalių vadinami „stringing“. Jie susidaro, kai antgalis juda iš vienos spausdinimo vietos į kitą, o iš jo tuo metu vis dar teka šiek tiek išlydyto plastiko. Nedidelį siūlą po spausdinimo dažnai galima pašalinti, tačiau gausus siūlėjimasis gadina paviršių ir gali rodyti netinkamus nustatymus arba sudrėkusią giją. „Prusa“ kaip dažnas priežastis nurodo per aukštą antgalio temperatūrą ir netinkamą retrakciją.
Pirmiausia atskirkite siūlus nuo kitų defektų
Tikrasis „stringing“ primena plonus voratinklio siūlus, ištemptus tarp dviejų modelio vietų. Jeigu vietoj jų matote stambius plastiko gumulus, netolygiai išspaustas linijas ar prastai susiformavusius sluoksnius, problema gali būti platesnė. Tokiu atveju neverta iš karto didinti retrakcijos: pirmiausia įsitikinkite, kad pasirinktas tinkamas spausdintuvo, antgalio ir gijos profilis.
Pradėkite nuo trumpo bandomojo modelio su dviem atskirais stulpeliais. Jis aiškiai parodo, kiek siūlų atsiranda antgaliui keliaujant tarp dalių. Išsaugokite pradinius nustatymus ir kiekvieno bandymo rezultatą, kad galėtumėte palyginti, ar pakeitimas iš tiesų padėjo.
Patikrinkite antgalio temperatūrą
Kai plastikas kaitinamas labiau, nei reikia konkrečiai gijai, jis gali lengviau tekėti iš antgalio judesių metu. Patikrinkite gijos gamintojo rekomenduojamą temperatūrų intervalą ir sluoksniavimo programoje pasirinktą medžiagos profilį. Jei spausdinate viršutiniame intervalo gale, pabandykite temperatūrą mažinti mažais žingsniais.
„Prusa“ savo siūlėjimosi gide siūlo pabandyti sumažinti antgalio temperatūrą 5–10 °C ir įvertinti rezultatą. Tai nėra taisyklė kiekvienai gijai: per žema temperatūra gali pabloginti medžiagos tekėjimą ir sluoksnių sukibimą. Todėl po kiekvieno bandymo vertinkite ne vien siūlų kiekį, bet ir viso modelio kokybę.
Sureguliuokite retrakciją
Retrakcija – tai gijos patraukimas atgal prieš antgaliui persikeliant į kitą vietą. Ji padeda sumažinti plastiko tekėjimą tada, kai spausdintuvas neturėtų formuoti naujos linijos. Sluoksniavimo programoje dažniausiai galima keisti retrakcijos atstumą ir greitį, tačiau tinkami skaičiai priklauso nuo ekstruderio konstrukcijos bei spausdintuvo modelio.
Geriausia pradėti nuo oficialaus savo įrenginio profilio, o ne kopijuoti internete rastą nustatymą, skirtą kitam spausdintuvui. Jei keičiant retrakciją atsiranda tarpai po antgalio persikėlimo arba gija pradedama tiekti netolygiai, grįžkite prie ankstesnės reikšmės. Didesnė retrakcija savaime nereiškia geresnio spausdinimo. „Prusa“ taip pat pažymi, kad judėjimo tarp dalių ir retrakcijos elgseną veikia keli tarpusavyje susiję sluoksniavimo nustatymai.
Įvertinkite, ar gija nesudrėkusi
Gija gali sugerti drėgmę iš aplinkos, ypač jei ritė ilgai laikoma atvira. Sudrėkusi medžiaga spausdinama gali elgtis nenuspėjamai, o siūlų kiekis padidėti. Jei anksčiau su ta pačia medžiaga ir tais pačiais nustatymais spausdinote gerai, tačiau po ilgesnio laikymo rezultatas suprastėjo, išbandykite kitą, tinkamai laikytą ritę. „Prusa“ rekomenduoja gijas laikyti uždaroje dėžėje ar maiše su drėgmę sugeriančia priemone.
Jei reikia giją išdžiovinti, laikykitės konkrečios medžiagos ir ritės gamintojo nurodytos temperatūros bei trukmės. Ne visos plastiko gijos ir ritės vienodai toleruoja šilumą. Drėgmei jautresnėms medžiagoms, pavyzdžiui, TPU, sausas laikymas ypač svarbus.
Apžiūrėkite antgalį ir modelio išdėstymą
Ant antgalio išorės prilipę plastiko likučiai gali tempti siūlus ir teršti jau atspausdintą paviršių. Leiskite įrenginiui saugiai atvėsti ir nuvalykite antgalį vadovaudamiesi jo gamintojo instrukcija. „Prusa“ pažymi, kad po ilgo spausdinimo, ypač su PETG, ant antgalio susikaupusi medžiaga taip pat gali prisidėti prie siūlėjimosi.
Galiausiai peržiūrėkite sluoksniuoto modelio antgalio judėjimo kelius. Kai antgalis daug kartų keliauja tarp toli viena nuo kitos esančių mažų dalių, siūlai tampa labiau pastebimi. Kartais padeda kitokia modelio orientacija ar dalių išdėstymas, tačiau nekeiskite jų, jei dėl to reikėtų gerokai daugiau atramų arba suprastėtų svarbus paviršius.
Kokia bandymų tvarka veiksmingiausia?
Kad 3D spausdinimo siūlai nevirstų ilgu spėliojimu, keiskite po vieną dalyką. Pirmiausia patikrinkite profilį ir antgalio švarą, tada palyginkite sausą giją, išbandykite mažesnę temperatūrą ir tik po to tiksliai derinkite retrakciją. Po kiekvieno bandymo spausdinkite tą patį mažą modelį. Taip rasite nustatymą, kuris sumažina „stringing“ neaukodamas detalės tvirtumo ir paviršiaus kokybės.
šaltiniai: „Prusa“ gidas apie „stringing“ ir plastiko tekėjimą, gijos džiovinimo ir laikymo rekomendacijos bei lanksčiųjų gijinių medžiagų gidas.